Bagaimanakah CNC Turning Boleh Meningkatkan Ketepatan, Masa Utama dan Kos untuk Alat Ganti Anda?
Abstrak Artikel
Jika anda pernah mendapatkan bahagian bulat yang "mudah" dan masih mengalami kelewatan, dimensi yang tidak konsisten, burr atau tambahan kos mengejut, anda sudah tahu cabaran sebenar bukanlah bentuknya—ianya kawalan proses.CNC Berpusingialah salah satu cara yang paling boleh dipercayai untuk menghasilkan bahagian silinder dan putaran dengan ketepatan yang boleh diulang, output berskala dan harga yang boleh diramal—apabila projek tersebut disebut dan direka bentuk dengan betul.
Panduan ini memecahkan titik sakit pembeli yang paling biasa (kekeliruan toleransi, ketidakpadanan kemasan permukaan, lukisan tidak jelas, masa petunjuk yang tidak dapat diramalkan, pertikaian kualiti) dan menunjukkan cara untuk mencegahnya. Anda juga akan menemui senarai semak praktikal, struktur RFQ sampel dan Soalan Lazim yang direka untuk membantu jurutera, pembeli dan pemilik projek membuat keputusan yang yakin.
Jadual Kandungan
- Garis Besar Sepintas Lalu
- Apakah CNC Turning dan Apakah yang Terbaik?
- Mata Sakit Pembeli dan Cara Mengeluarkannya
- Bilakah Anda Harus Memilih Memusing Daripada Mengisar atau Membuang?
- Senarai Semak Reka Bentuk dan Lukisan untuk Sebut Harga Lebih Pantas, Lebih Murah
- Toleransi, Kemasan Permukaan dan Jangkaan Pemeriksaan
- Bahan dan Kemasan Yang Lazimnya Berfungsi Dengan Baik
- Kawalan Kualiti dan Dokumentasi yang Boleh Anda Minta
- Cara Memilih Pembekal Berpusing Tanpa Menduga
- Templat RFQ Praktikal Anda Boleh Salin
- Soalan Lazim
- Nota Penutup
Garis Besar Sepintas Lalu
- Tentukan apa yang sebenarnya dilakukan oleh pusingan dan di mana ia bersinar.
- Petakan masalah penyumberan biasa kepada pembetulan khusus yang boleh anda laksanakan dengan segera.
- Berikan panduan reka bentuk dan sebut harga yang mengurangkan kos tanpa mengorbankan fungsi.
- Tetapkan jangkaan yang realistik untuk toleransi, penamat dan pengesahan.
- Bantu anda memilih pembekal yang kurang risiko dan kurang kejutan.
Apakah CNC Turning dan Apakah yang Terbaik?
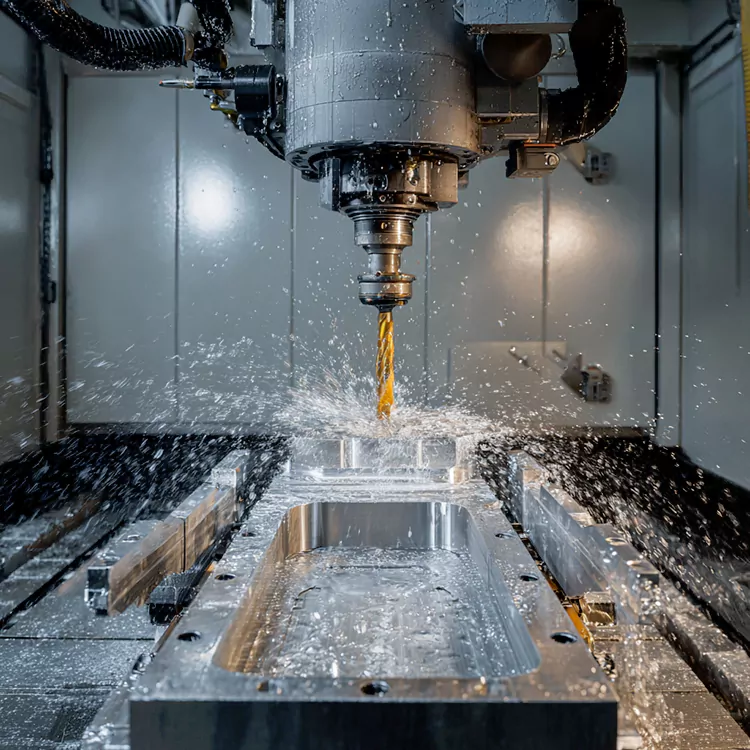
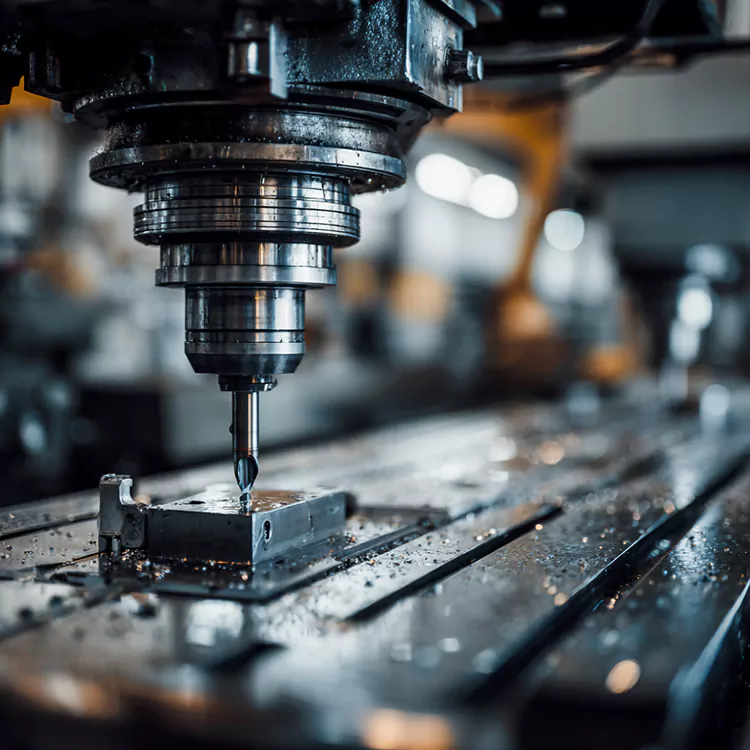
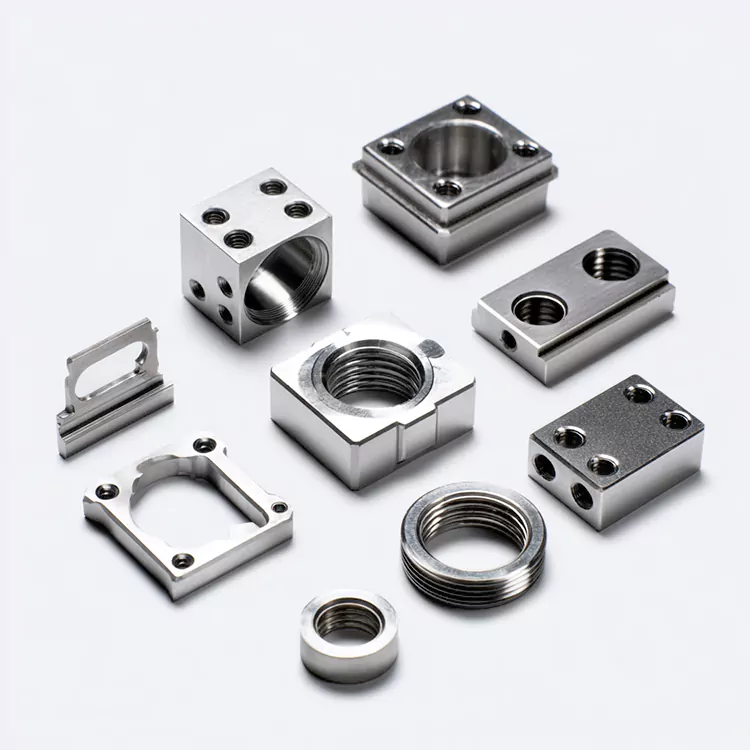
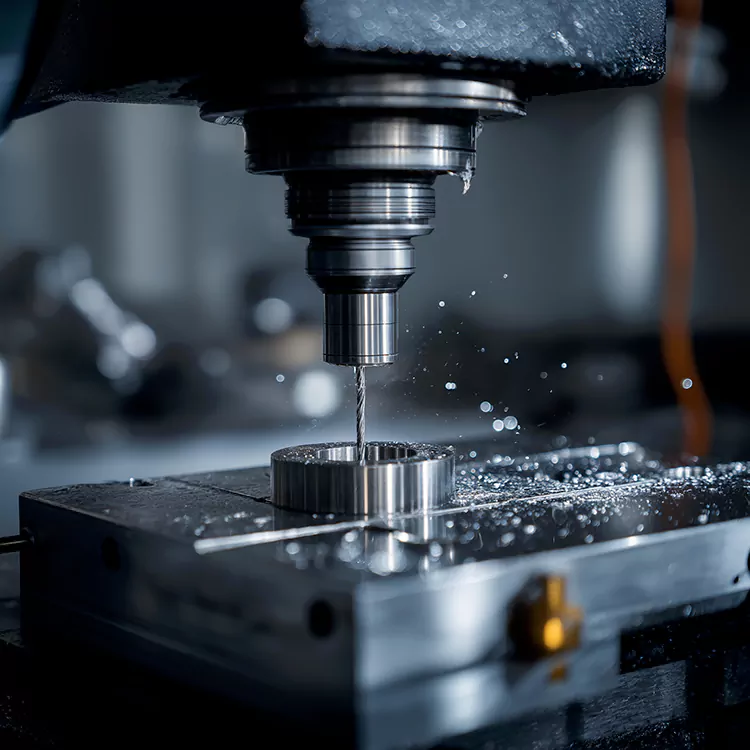
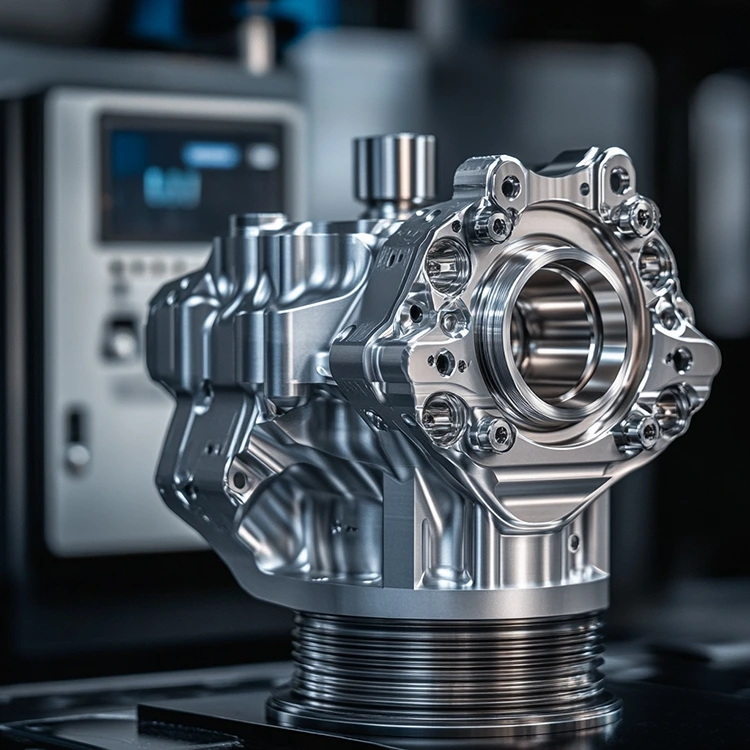
Pemusingan CNC ialah proses pemesinan di mana bahan kerja berputar manakala alat pemotong mengeluarkan bahan untuk mencipta geometri akhir. Fikirkan aci, sesendal, lengan, pin, pengatur jarak, bahagian berulir, penyambung dan mana-mana komponen yang ciri paling penting adalah sepusat atau berputar di sekitar paksi tengah.
Apa yang menjadikan perubahan begitu berharga ialah kebolehulangan. Setelah persediaan stabil, mesin boleh menghasilkan diameter, bahu, alur, chamfer dan benang yang konsisten dengan variasi yang minimum—terutamanya merentas volum sederhana dan tinggi. Persediaan pusing moden juga boleh menyepadukan perkakas langsung (untuk flat, lubang silang dan ciri giling), yang mengurangkan serahan dan memendekkan masa pendahuluan.
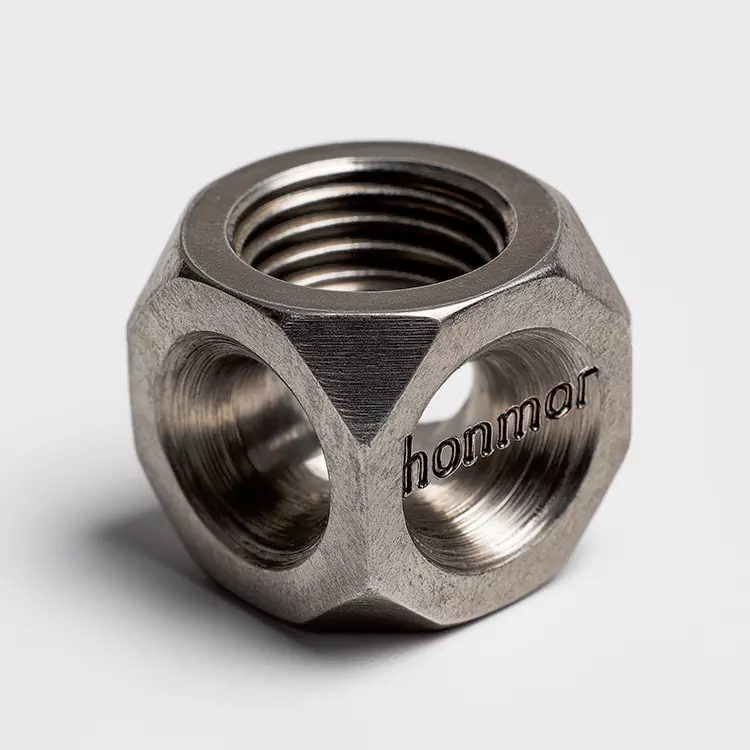
- Terbaik untuk:bahagian bulat, keperluan konsentrik yang ketat, ciri berulir, aci panjang, kebolehulangan volum tinggi.
- Biasanya tidak sesuai untuk:bahagian prismatik yang besar, rongga kompleks, geometri fleksibel yang sangat nipis yang mudah berbual.
Mata Sakit Pembeli dan Cara Mengeluarkannya
Kebanyakan masalah penyumberan pusingan CNC boleh dielakkan. Caranya ialah dengan menganggap peringkat sebut harga sebagai penjajaran kejuruteraan—bukan sekadar permintaan harga. Berikut ialah titik kesakitan biasa dan pembaikan praktikal.
| Titik Sakit | Mengapa Ia Berlaku | Apa yang Perlu Dilakukan |
|---|---|---|
| Bahagian "memenuhi saiz" tetapi tidak dipasang dengan lancar | Padanan kritikal, habis atau konsentrik tidak ditakrifkan | Sebutkan datum berfungsi, kelas muat dan runout/concentricity di mana ia penting |
| Sebut harga berbeza-beza antara pembekal | Andaian berbeza tentang toleransi, pemeriksaan, masa persediaan dan penamat | Seragamkan RFQ anda: bahan, peta toleransi, kemasan, kuantiti dan jangkaan pemeriksaan |
| Slip masa utama selepas kelulusan | Ketersediaan bahan mentah, proses sekunder atau kerumitan persediaan tidak muncul lebih awal | Minta laluan proses dan senarai risiko (bahan, penyaduran, rawatan haba, alat khas) |
| Kemasan permukaan "kelihatan kasar" walaupun dimensi OK | Sasaran penamat tidak dinyatakan atau tidak realistik untuk bahan/proses | Tentukan keperluan kemasan (Ra) hanya pada permukaan berfungsi, bukan di semua tempat |
| Isu benang (ketat/longgar, perit, tidak konsisten) | Tiada standard benang, kelas, kesan salutan atau kaedah tolok | Tentukan standard/kelas benang + elaun penyaduran + kaedah pemeriksaan (GO/NO-GO) |
| Caj tambahan yang tidak dijangka | Penyahburitan, pembersihan, pembungkusan atau pemeriksaan khas tidak disertakan | Letakkan item ini terus ke dalam RFQ dan minta ketelusan item baris |
Bilakah Anda Harus Memilih Memusing Daripada Mengisar atau Membuang?
Membelok selalunya merupakan laluan terbaik apabila geometri anda berputar dan keperluan fungsian bergantung pada kebulatan, koaksial atau permukaan galas licin. Tetapi ia bukan pilihan termurah secara automatik untuk setiap bahagian.
- Pilih pusingapabila anda memerlukan diameter boleh berulang, padanan stabil, benang bersih atau ciri sepusat merentas volum.
- Pilih pengilanganapabila kebanyakan ciri adalah satah, berpoket atau ditakrifkan oleh berbilang muka ortogon.
- Pertimbangkan pemutus / penempaanapabila bahagian itu besar dan penyingkiran bahan akan menjadi berlebihan—maka gunakan pusingan untuk kemasan permukaan kritikal.
Peraturan praktikal: jika bahagian boleh diterangkan terutamanya mengikut diameter, panjang dan serlahan ciri benang, pusingan biasanya akan memberikan anda pelan pembuatan yang paling bersih dan terpantas.
Senarai Semak Reka Bentuk dan Lukisan untuk Sebut Harga Lebih Pantas, Lebih Murah
Lukisan pusingan yang "baik" ialah lukisan yang menyerlahkan perkara yang mesti dikawal, dan memberikan fleksibiliti di tempat lain. Terlalu mendefinisikan setiap dimensi memaksa pemesinan yang lebih perlahan dan pemeriksaan yang lebih berat.
- Tandakan ciri kritikal:Kenal pasti diameter, bahu dan benang yang memacu pemasangan atau pengedap.
- Gunakan toleransi yang realistik:Ketatkan hanya ciri yang benar-benar memerlukannya. Longgarkan selebihnya.
- Nyatakan strategi datum:Jika runout atau coaxiality penting, tentukan datum yang sepadan dengan cara bahagian itu dipegang dan diukur.
- Pertimbangkan akses alat:Alur sempit dalam, sudut dalaman yang tajam, dan potongan kecil boleh memaksa perkakas khas.
- Lebih suka jejari/talang standard:Tepi mudah mengurangkan risiko burr dan meningkatkan keselamatan pengendalian.
- Rancangan untuk deburring:Jika tepi bebas burr adalah penting (perubatan, cecair, elektronik), nyatakan dengan jelas.
- Kejelasan benang:Sediakan jenis benang, padang, kelas dan sebarang keperluan salutan atau pelinciran.
- Sediakan LANGKAH + lukisan:Model 3D membantu mengesahkan niat; lukisan mengawal penerimaan.
Jika anda tidak pasti ciri yang "kritikal", ujian pantas adalah untuk bertanya:Dimensi yang manakah akan menyebabkan kegagalan fungsi jika ia hanyut?Mereka mendapat kawalan yang paling ketat. Segala-galanya adalah peluang untuk menjimatkan kos dan masa.
Toleransi, Kemasan Permukaan dan Jangkaan Pemeriksaan
Berpusing boleh menjadi sangat tepat, tetapi "toleransi yang ketat di mana-mana" ialah cara terpantas untuk meningkatkan kos. Matlamatnya adalah untuk memadankan toleransi dan sasaran penamat kepada fungsi dan keupayaan pengukuran.
| Keperluan | Jangkaan Pembeli Biasa | Bimbingan Praktikal |
|---|---|---|
| Toleransi diameter | Sangat ketat pada semua diameter | Ketatkan hanya pada permukaan yang sesuai; membenarkan toleransi yang lebih luas pada diameter bukan mengawan |
| Larian / konsentrik | Diminta "untuk berjaga-jaga" | Nyatakan hanya jika bahagian itu berputar, mengelak atau menjajarkan; mentakrifkan datum dan kaedah pengukuran |
| Kemasan permukaan (Ra) | Ra rendah di mana-mana | Sapukan sasaran Ra pada permukaan galas/kedap; kemasan standard adalah baik di tempat lain |
| Pelan pemeriksaan | 100% pemeriksaan tersirat tetapi tidak dinyatakan | Nyatakan pelan pensampelan, kaedah gaging dan perkara yang memerlukan pemeriksaan penuh |
| Artikel pertama | Diandaikan sebagai pilihan | Gunakan kelulusan artikel pertama untuk bahagian baharu untuk mengunci jangkaan lebih awal |
Penjajaran ukuran penting sama seperti pemesinan. Jika pembekal mengukur diameter sehala dan anda mengukur cara lain (suhu berbeza, kaedah berbeza, permukaan rujukan berbeza), anda boleh berakhir dalam pertikaian walaupun kedua-dua pihak bertindak dengan suci hati. Untuk bahagian kritikal, bersetuju dengan kaedah pengesahan di hadapan.
Bahan dan Kemasan Yang Lazimnya Berfungsi Dengan Baik
Pilihan bahan mempengaruhi kebolehmesinan, kos, kekuatan, rintangan kakisan dan kualiti kemasan. Di bawah ialah pilihan biasa yang dipilih oleh pembeli untuk komponen yang dihidupkan.
| bahan | Mengapa Pembeli Memilihnya | Nota untuk Berpusing |
|---|---|---|
| Aluminium (pelbagai gred) | Ringan, rintangan kakisan yang baik, kos efektif | Kebolehmesinan yang hebat; pertimbangkan untuk melakukan anodisasi untuk haus/karat |
| Keluli tahan karat | Rintangan kakisan, ketahanan | Boleh menjadi lebih perlahan untuk mesin; tentukan keperluan kemasan pada permukaan berfungsi |
| Keluli karbon | Kekuatan dan keseimbangan kos | Mungkin memerlukan salutan/penyaduran; menjelaskan jangkaan kakisan |
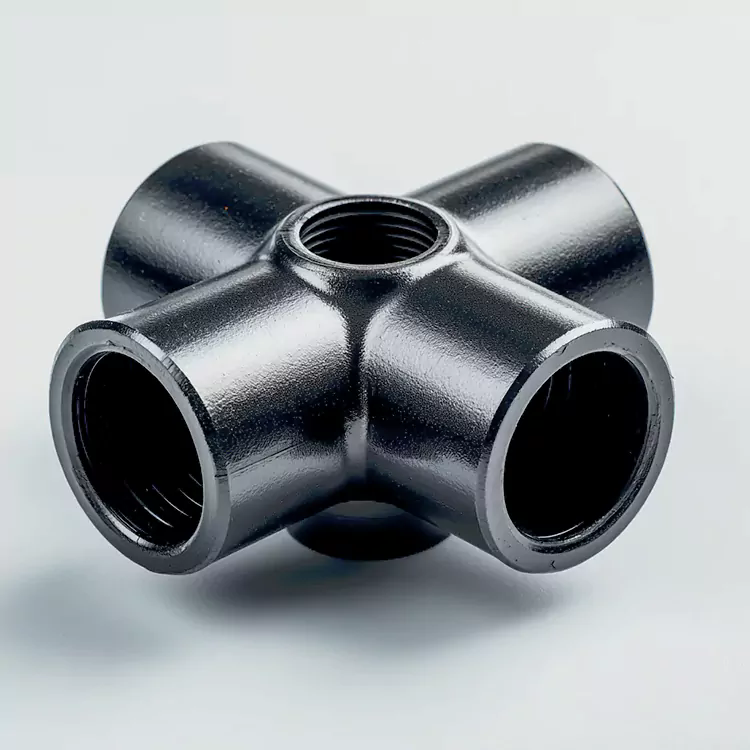
| Tembaga | Kekonduksian, kebolehmesinan, penampilan | Cemerlang untuk benang dan kelengkapan; semak keperluan pematuhan untuk pasaran anda |
| Plastik kejuruteraan | Ringan, penebat, rintangan kimia | Perkara pengembangan terma; tentukan keadaan pengukuran dan toleransi dengan teliti |
- Petua penamat:Jika anda memerlukan penyaduran, anodisasi atau rawatan haba, bincangkan kesan dimensi. Beberapa kemasan menambah ketebalan; sesetengah proses boleh menyebabkan herotan kecil.
- Petua pembungkusan:Untuk permukaan kosmetik, minta pembungkusan pelindung untuk mengelakkan calar transit.
Kawalan Kualiti dan Dokumentasi yang Boleh Anda Minta
Pembekal yang kukuh bukan sahaja "membuat bahagian"—mereka menjadikan proses penerimaan anda mudah. Jika projek anda berisiko tinggi, anda boleh meminta dokumentasi yang mengurangkan risiko hiliran.
- Pensijilan bahan:Mengesahkan gred dan kebolehkesanan.
- Laporan Pemeriksaan Artikel Pertama:Mengesahkan dimensi kritikal sebelum pengeluaran penuh.
- Rekod pemeriksaan dalam proses:Menunjukkan kestabilan proses semasa larian.
- Rekod gaging benang:Terutamanya untuk bahagian berulir yang kritikal keselamatan atau volum tinggi.
- Pengesahan kemasan permukaan:Jika Ra benar-benar berfungsi, tanya bagaimana ia diukur.
- Tukar nota kawalan:Kelulusan yang didokumenkan jika perkakas, lot bahan atau laluan proses berubah.
Anda tidak memerlukan semua ini untuk setiap bahagian. Gunakan dokumentasi yang melindungi anda: reka bentuk baharu, pemasangan kritikal, industri terkawal atau pengeluaran volum besar yang memerlukan kerja semula yang mahal.
Cara Memilih Pembekal Berpusing Tanpa Menduga
Memilih pembekal adalah lebih mudah apabila anda menilai cara mereka berfikir, bukan hanya apa yang mereka janjikan. Berikut ialah isyarat praktikal yang perlu dicari semasa perbualan pertama anda:
- Mereka bertanya soalan yang menjelaskan:tentang fungsi, ciri kritikal dan pemeriksaan—bukan kuantiti sahaja.
- Mereka menawarkan maklum balas reka bentuk:untuk mengurangkan kos atau meningkatkan kebolehkilangan tanpa mengubah fungsi.
- Mereka menerangkan laluan proses:pusingan, ops menengah, kemasan, pemeriksaan dan pembungkusan.
- Mereka membincangkan risiko lebih awal:masa pendahuluan bahan, perkakas khas, kekangan kemasan permukaan, atau titik panas toleransi yang ketat.
- Mereka boleh skala:prototaip dan pengeluaran dengan kaedah yang konsisten untuk kawalan semakan.
Perkongsian yang boleh dipercayai terasa "membosankan" dengan cara yang terbaik: lebih sedikit kejutan, lebih sedikit soalan peringkat akhir dan lebih sedikit hujah tentang penerimaan.
Templat RFQ Praktikal Anda Boleh Salin
Jika anda mahukan petikan yang lebih konsisten dan kurang e-mel susulan, sertakan yang berikut dalam permintaan anda:
- Nama bahagian dan semakan:Sertakan surat/nombor semakan dan tarikh.
- Fail:Lukisan PDF + model LANGKAH.
- Kuantiti dan ramalan:Kuantiti prototaip, kumpulan pertama dan anggaran penggunaan tahunan.
- Bahan:Gred/spesifikasi + sama ada penggantian dibenarkan.
- Dimensi kritikal:Kenal pasti ciri yang mendorong kesesuaian/fungsi.
- Pendekatan toleransi:Di mana toleransi yang ketat benar-benar diperlukan; toleransi lalai di tempat lain.
- Keperluan penamat:Sasaran kemasan permukaan hanya pada permukaan yang berkaitan; keperluan kosmetik jika ada.
- Proses sekunder:Rawatan haba, anodize, penyaduran, pempasifan, penandaan, pembersihan.
- Jangkaan pemeriksaan:Artikel pertama, pelan pensampelan, tolok dan format pelaporan.
- Keperluan pembungkusan:Keperluan pelabelan pukal lwn. dilindungi secara individu.
Tahap kejelasan ini biasanya mengurangkan masa sebut harga, meningkatkan ketekalan harga dan membantu anda membandingkan pembekal berdasarkan andaian yang sama.
Soalan Lazim
S:Apakah jenis bahagian yang paling mendapat manfaat daripada pemutaran CNC?
A:Bahagian dengan geometri silinder—aci, sesendal, lengan, penyambung berulir, pin, pengatur jarak—terutamanya apabila ketumpuan, kebulatan atau kebolehulangan merentas kelompok penting.
S:Mengapakah dua pembekal memetik lukisan yang sama secara berbeza?
A:Mereka mungkin mempunyai toleransi yang berbeza, keamatan pemeriksaan, strategi persediaan, keperluan perkakas atau laluan penamat. RFQ piawai yang mentakrifkan ciri kritikal dan jangkaan pengesahan menjadikan harga jauh lebih setanding.
S:Perlukah saya menuntut toleransi yang ketat pada setiap dimensi agar selamat?
A:Biasanya tidak. Toleransi yang ketat meningkatkan masa pemesinan dan kos pemeriksaan. Gunakan kawalan ketat hanya pada ciri padanan dan penjajaran berfungsi; melonggarkan dimensi tidak kritikal untuk mengurangkan kos sambil mengekalkan prestasi.
S:Bagaimanakah saya boleh mengelakkan masalah benang?
A:Tentukan standard dan kelas benang, jelaskan jika salutan/penyaduran digunakan, dan bersetuju dengan gaging (GO/NO-GO). Jika urutan itu kritikal, minta rekod pengesahan atau kelulusan artikel pertama.
S:Apakah yang perlu saya lakukan jika kemasan permukaan penting untuk pengedap atau galas?
A:Letakkan sasaran kemasan permukaan (Ra) pada permukaan khusus tersebut, bukan keseluruhan bahagian, dan sahkan cara pembekal mengukurnya. Ini memastikan kos terkawal sambil melindungi fungsi.
S:Bagaimanakah saya boleh mengurangkan masa pendahuluan untuk bahagian yang dipusing?
A:Sediakan fail lengkap, tandakan ciri kritikal dengan jelas, elakkan toleransi ketat yang tidak perlu, dan bincangkan ketersediaan bahan dan proses sekunder lebih awal. Meluluskan artikel pertama dengan cepat juga menghalang jeda pengeluaran.
Nota Penutup
Apabila dilakukan dengan betul,CNC Berpusingbukan sekadar pilihan pemesinan—ia adalah sistem pengeluaran yang boleh diramal. Hasil terbaik diperoleh daripada penjajaran: keperluan fungsi yang jelas, toleransi yang realistik, kaedah pemeriksaan yang dipersetujui dan pembekal yang berkomunikasi seperti rakan kongsi pembuatan.
Jika anda mahukan pasukan yang boleh menyemak lukisan anda, mencadangkan penambahbaikan yang boleh dibuat dan menyokong kedua-dua prototaip dan pengeluaran,Shenzhen Honmor Precision Technology Co., Ltd.sedia membantu. Beritahu kami aplikasi, kuantiti, bahan dan ciri kritikal anda—kemudianhubungi kamiuntuk mendapatkan sebut harga dan maklum balas praktikal anda boleh gunakan segera.
Berita Berkaitan
- Apakah yang Menjadikan Bahagian Pemesinan CNC Kompleks 5 Paksi Tulang Belakang Pembuatan Termaju?
- Mengapa Bahagian Pusing Titanium Toleransi Tinggi Merupakan Tulang Belakang Inovasi Aeroangkasa dan Perubatan?
- Mengapa Bahagian Auto Mesin CNC 5-Axis Pilihan Pintar untuk Komponen Automotif Kompleks?
- Mengapa Bahagian Aluminium CNC Menjadi Penyelesaian Pilihan untuk Komponen Ringan, Ketepatan Tinggi?
- Bolehkah Prototaip Cetakan 3D Pantas Benar-benar Mempercepatkan P&P Anda dan Mengurangkan Kos?
- Komponen Logam Prototaip CNC: Mengapa Ia Penting untuk Projek Anda Seterusnya
Tinggalkan saya mesej