Abstrak
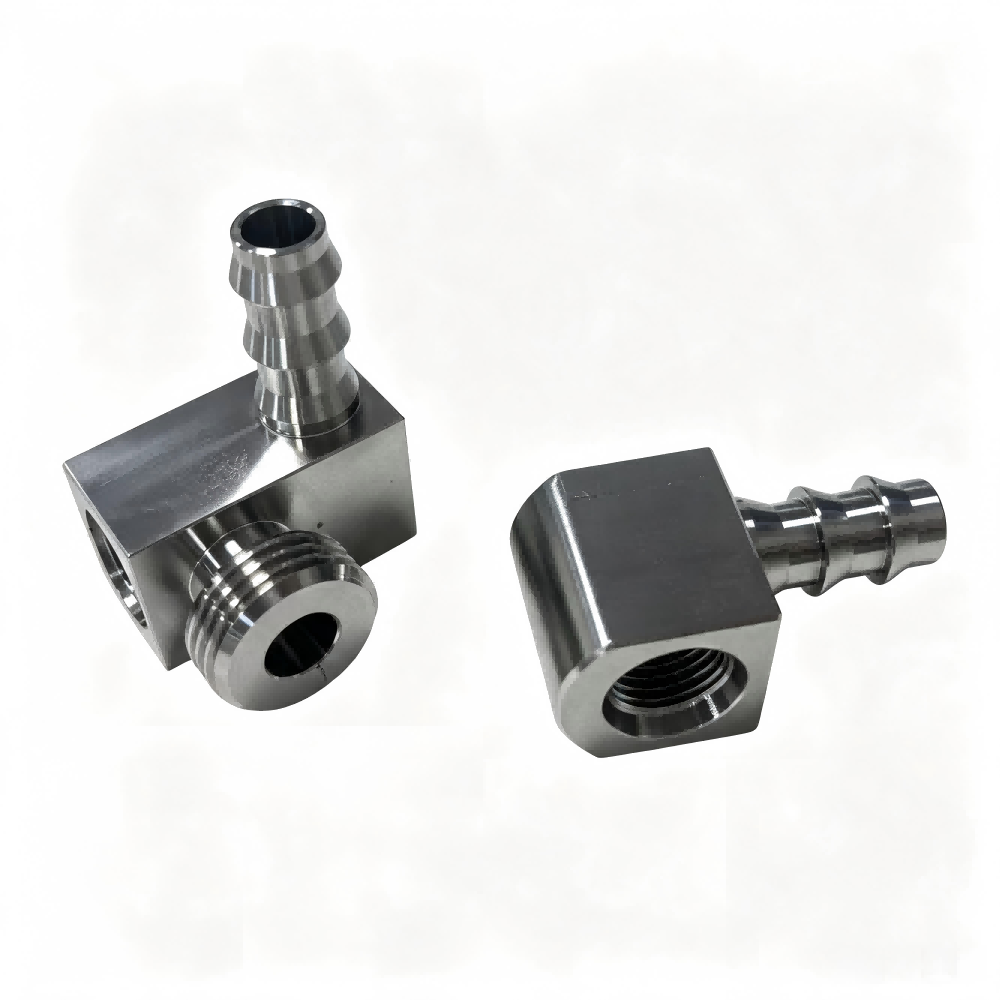
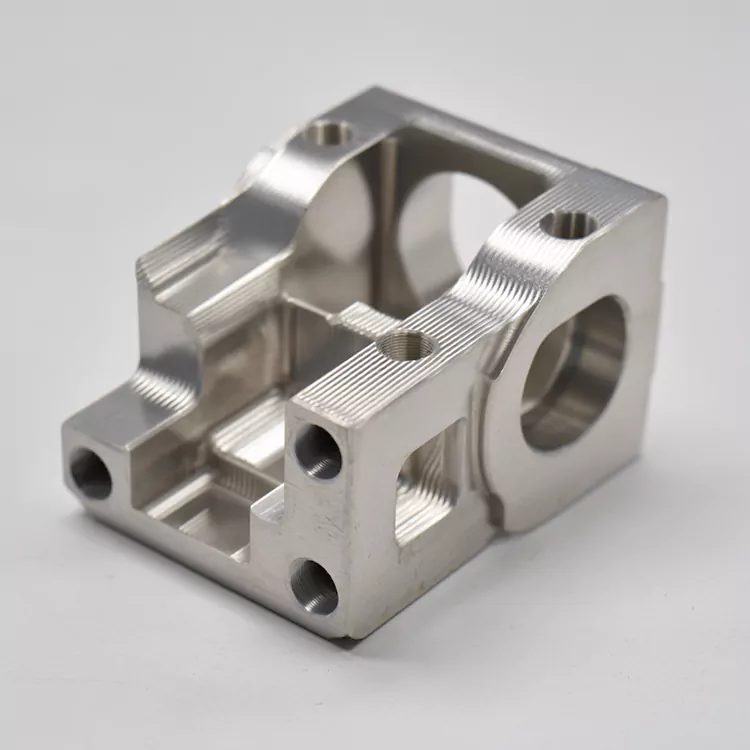
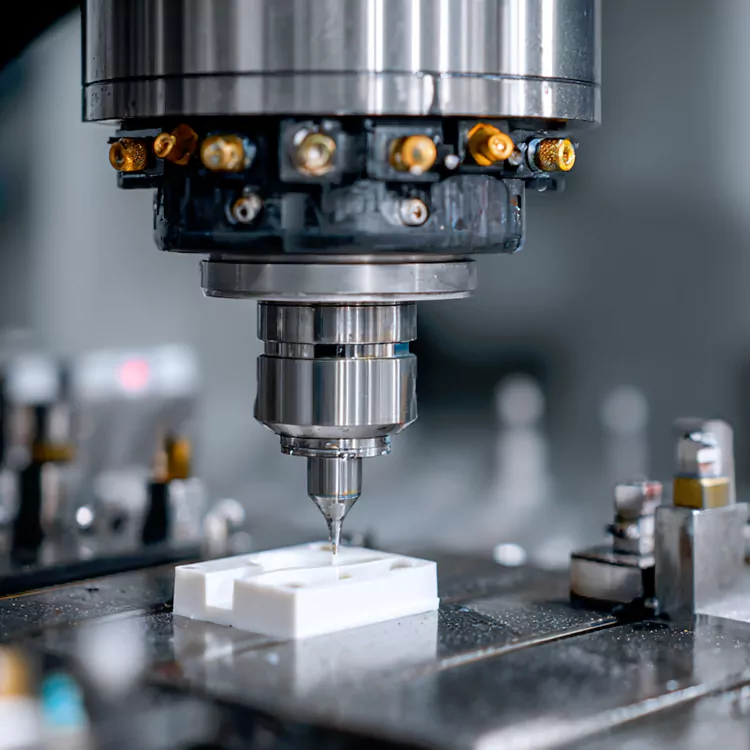
MembeliBahagian Pemesinan CNCsepatutnya berasa boleh diramal: anda menghantar lukisan, anda menerima bahagian yang sesuai, dipasang dan dilakukan. Dalam kehidupan sebenar, pasukan menghadapi titik kesakitan yang sama—toleransi yang tidak jelas, kos kejutan, ketidakpadanan kemasan permukaan, masa pendahuluan tertunda, dan laporan berkualiti yang tidak menjawab "adakah ini lulus pemeriksaan?" soalan.
Panduan ini memecahkan cara praktikal untuk mengurangkan risiko apabila mendapatkan sumberBahagian Pemesinan CNC-apa yang perlu dinyatakan, apa yang perlu ditanya, dan bagaimana untuk menyediakan laluan yang lancar daripada artikel pertama kepada kumpulan stabil. Anda juga akan melihat pandangan sisi pembekal tentang perkara yang menjadikan pekerjaan berjalan pantas (dan apa yang menyebabkan kerja semula), serta senarai semak RFQ sedia untuk digunakan.
kandungan
- Perkara yang anda akan dapat daripada artikel ini
- Di mana penyumberan rosak
- Perkara yang perlu ditentukan supaya bahagian "hanya muat"
- Pilihan material yang menghalang penyesalan
- Kemasan permukaan tanpa kejutan
- Kawalan kualiti yang sebenarnya mengurangkan risiko
- Masa utama dan pemacu kos yang anda boleh kawal
- Aliran kerja yang bersih daripada prototaip kepada pengeluaran
- Senarai semak RFQ boleh anda salin
- Soalan Lazim
Perkara yang anda akan dapat daripada artikel ini
Untuk pembeli:cara bahasa Inggeris biasa untuk memintaBahagian Pemesinan CNCyang memenuhi keperluan buat kali pertama, serta senarai semak yang menghalang "petikan ping-pong."
Untuk jurutera:nota cepat dan mesra kedai tentang toleransi, datum, benang dan kemasan yang melindungi fungsi tanpa melambung kos.
Garis besar mini
- Kegagalan sumber biasa
- Spesifikasi penting yang menghalang salah tafsir
- Bahan & kemasan yang sepadan dengan persekitaran sebenar
- Bukti kualiti yang penting
- Tuas masa utama dan aliran kerja yang boleh diulang
Di mana penyumberan rosak
Kebanyakan "hasil buruk" denganBahagian Pemesinan CNCbukan disebabkan oleh pemesinan sahaja—ia disebabkan oleh kekaburan. Pembekal tidak dapat membaca fikiran anda, dan pembeli tidak perlu menjadi ahli mesin untuk mendapatkan alat ganti yang boleh dipercayai. Berikut adalah titik kesakitan yang muncul berulang kali:
- Bahagian tidak dipasangkerana toleransi telah diandaikan dan bukannya ditakrifkan (atau diukur daripada datum yang salah).
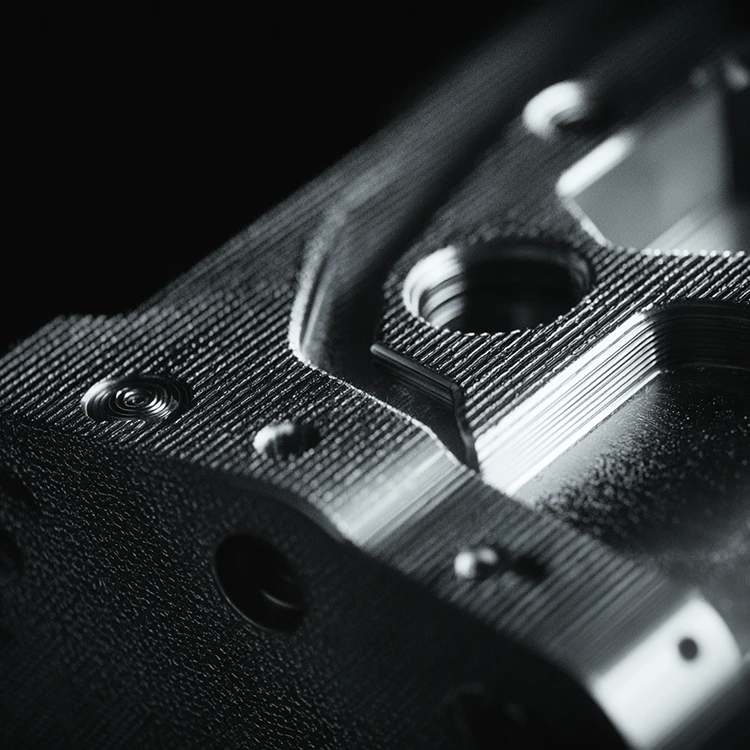
- Penamat tidak sepadan dengan jangkaan(terlalu berkilat, terlalu kasar, warna yang salah atau calar yang tidak memenuhi piawaian kosmetik).
- Pemacu kos tersembunyimuncul lewat: toleransi yang ketat di mana-mana, persediaan yang kompleks, operasi kedua atau penyahburitan yang agresif.
- masa membawa tergelincirdisebabkan oleh ciri keutamaan yang tidak jelas, model yang hilang atau semakan lukisan berulang.
- Dokumen berkualiti berasa tidak bergunakerana mereka tidak menghubungkan ukuran dengan ciri yang penting.
Peraturan biasa:Jika lukisan anda memberi ruang untuk tafsiran, anda membeli "tafsiran", bukan kepastian. Penyelesaiannya sangat mudah: tentukan perkara yang penting, santai apa yang tidak penting dan minta bukti di tempat yang betul.
Perkara yang perlu ditentukan supaya bahagian "hanya muat"
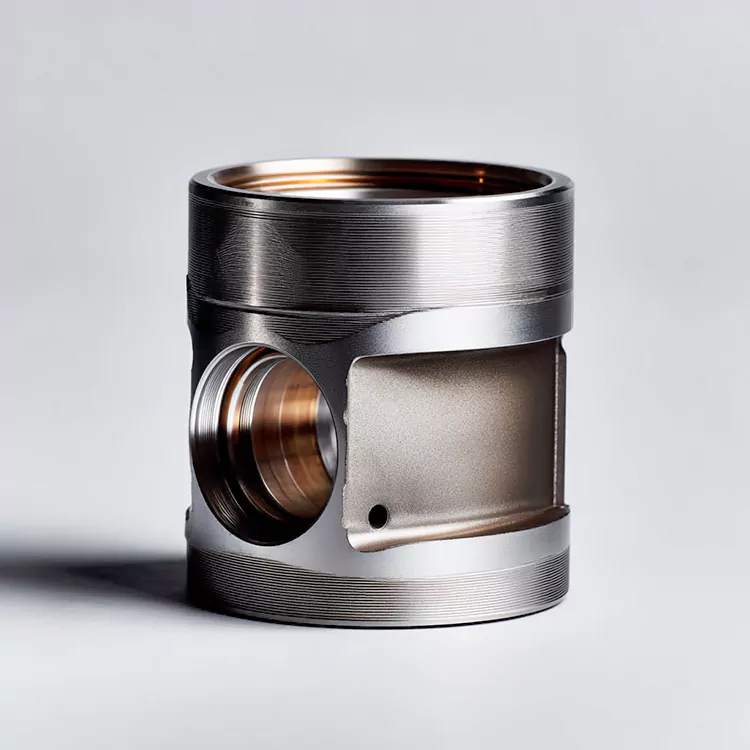
Jika anda hanya melakukan satu perkara secara berbeza semasa membuat pesananBahagian Pemesinan CNC, lakukan ini: jadikan niat berfungsi tidak dapat disangkal. Anda tidak memerlukan esei—hanya isyarat yang betul.
| Titik sakit pembeli | Apa yang hendak ditentukan | Apa yang anda perolehi |
|---|---|---|
| "Corak lubang tidak sejajar" | Datum, keperluan kedudukan sebenar dan kaedah pemeriksaan untuk corak | Perhimpunan yang boleh diramal dan pemeriksaan masuk yang lebih mudah |
| "Benang tidak berfungsi dengan pengikat kami" | Piawaian benang, kelas/kesesuaian, serlahan ciri untuk kedalaman ditoreh dan jangkaan talang | Lebih sedikit benang yang dilucutkan, kurangkan mengetik semula pada talian anda |
| “Kualiti tepi tidak konsisten” | Standard deburr (cth., pecahkan tepi tajam), tanda sisi kosmetik | Risiko pengendalian yang kurang dan kawalan penampilan yang lebih baik |
| "Kemasan permukaan bukan seperti yang kami maksudkan" | Keperluan Ra pada muka berfungsi + standard visual untuk muka kosmetik | Selesaikan kes penggunaan padanan dan bukannya tekaan |
| “Kami mendapat sebut harga jauh lebih tinggi daripada jangkaan” | Tandakan hanya ciri kritikal kepada fungsi sebagai ketat; longgarkan selebihnya | Kos yang lebih rendah tanpa menjejaskan prestasi |
Cara praktikal untuk menyampaikan keutamaan adalah dengan melabelkan ciri sebagai:kritikal(mesti lulus),Penting(harus lulus), danRujukan(senang untuk dimiliki). Ini membantu seorang jurumesin membuat persediaan dan masa pemeriksaan—dua pemacu utama untuk kualiti dan masa utama.
Kemenangan spec kecil yang menjimatkan sakit kepala yang besar
- Sediakan fail STEP (atau model pepejal lain) di samping lukisan untuk mengurangkan risiko tafsiran.
- Panggil "bahagian kosmetik" dan "zon tiada tanda alat" jika penampilan penting.
- Tentukan sama ada tepi bebas burr diperlukan pada poket dalaman dan lubang silang (ini boleh mengubah masa proses).
- Jika bahagian adalah kritikal keselamatan, tentukan jangkaan kebolehkesanan (sijil bahan, ID lot, rekod pemeriksaan).
Pilihan material yang menghalang penyesalan
Pemilihan bahan adalah di mana banyakBahagian Pemesinan CNCprojek secara senyap-senyap menjadi salah. Pasukan memilih bahan untuk "kekuatan," kemudian menemui kakisan, isu galvanik atau herotan berkaitan pemesinan. Berikut ialah jadual keputusan pantas yang menyelaraskan pilihan material dengan keadaan dunia sebenar:
| Keluarga material | Terbaik apabila anda memerlukan | Berhati-hati untuk |
|---|---|---|
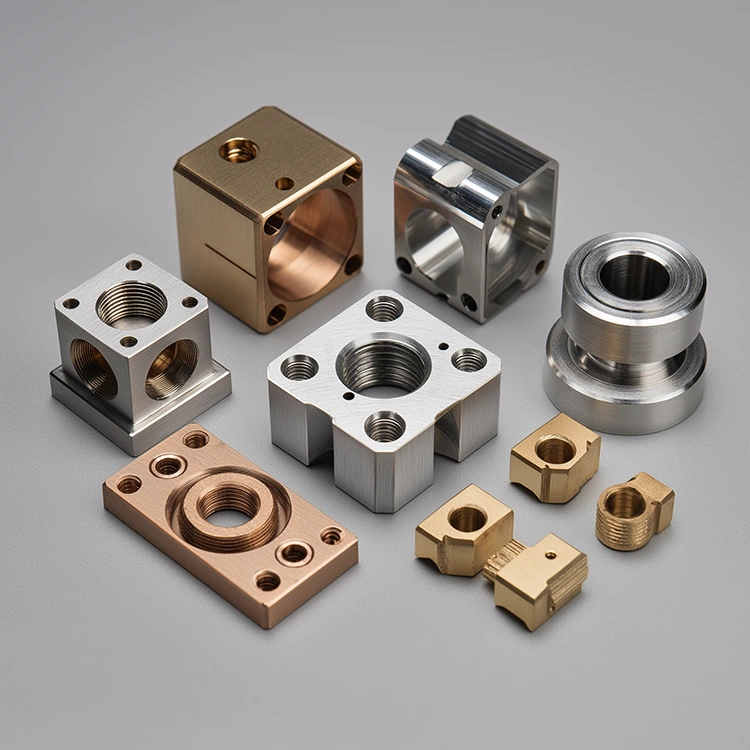
| Aloi aluminium | Bahagian ringan, pemesinan pantas, prestasi kos yang baik | Perlindungan permukaan mungkin diperlukan untuk haus/karat; tentukan jenis anodizing jika diperlukan |
| Keluli tahan karat | Rintangan kakisan, ketahanan, persekitaran yang keras | Masa pemesinan dan kehausan alat yang lebih tinggi; tentukan jangkaan penamat untuk mengelakkan keputusan "terlalu kasar". |
| Aloi titanium | Kekuatan-ke-berat yang tinggi, rintangan kakisan, aplikasi yang menuntut | Lebih mahal dan lebih perlahan untuk dimesin; merancang masa utama dan mengesahkan ciri kritikal lebih awal |
| Plastik kejuruteraan | Penebat elektrik, berat rendah, rintangan kimia (bergantung pada gred) | Pengembangan dan rayapan terma; tentukan suhu operasi dan beban jika berkaitan |
| Aloi tembaga / tembaga | Kekonduksian, kebolehmesinan, kelengkapan/penyambung | Pengoksidaan permukaan; nyatakan penyimpanan/pembungkusan dan sebarang keperluan penyaduran |
Jika anda tidak pasti, jangan meneka—nyatakan persekitaran: julat suhu, media sentuhan (air, minyak, garam), kitaran beban, keperluan elektrik, dan sama ada bahagian itu struktur atau kosmetik. Pembekal yang berkebolehan kemudiannya boleh mengarahkan anda ke arah itu lalai yang lebih selamat tanpa terlalu banyak kejuruteraan.
Kemasan permukaan tanpa kejutan
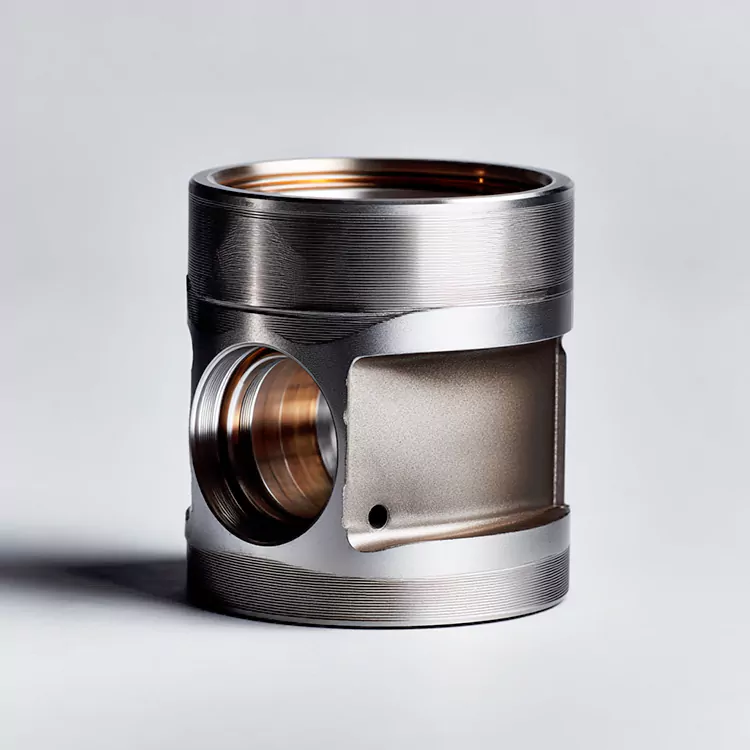
"Kemasan permukaan" ialah satu frasa yang boleh bermaksud lima perkara berbeza merentas pasukan. Apabila membuat pesananBahagian Pemesinan CNC, asingkan kepada: kemasan berfungsi, kemasan kosmetik dan kemasan pelindung.
Kemasan berfungsi
- Gunakan nilai Ra untuk menutup muka, antara muka gelongsor dan tempat duduk galas.
- Panggil di mana tanda alat boleh diterima dan di mana mereka tidak.
- Tentukan kerataan/keselarian apabila penamat menjejaskan prestasi.
Kemasan pelindung & kosmetik
- Nyatakan jenis salutan/anodisasi, keperluan ketebalan, dan toleransi warna jika berkaitan.
- Tandakan muka kosmetik untuk mengutamakan pengendalian dan pembungkusan.
- Jajar pada "sebagai mesin," "diletupkan manik" atau "digilap" menggunakan standard rujukan visual yang mudah.
Pembungkusan adalah sebahagian daripada kemasan.Jika sesuatu bahagian adalah kosmetik, minta pengasingan pelindung (beg, buih, dulang), bukan sekadar proses penamat. Banyak "kecacatan penamat" sebenarnya adalah tanda penghantaran dan pengendalian.
Kawalan kualiti yang sebenarnya mengurangkan risiko
Kualiti bukan getaran-ia adalah bukti. Apabila mendapatkan sumberBahagian Pemesinan CNC, minta pemeriksaan kualiti yang sepadan dengan risiko anda. Untuk kurungan berisiko rendah, pemeriksaan mengejut mungkin baik. Untuk bahagian mengawan, komponen perubatan atau apa-apa sahaja yang boleh mencetuskan hentian talian, anda mahukan pengesahan yang lebih ketat.
Perkara yang perlu diminta (dalam istilah biasa)
- Pemeriksaan artikel pertamauntuk bahagian baharu atau lukisan yang disemak, dengan dimensi kritikal yang diukur.
- Pemeriksaan dalam prosespada ciri yang hanyut (saiz lubang, kedudukan, kerataan) semasa larian yang lebih lama.
- Pemeriksaan akhirdengan hantaran jelas/gagal terhadap lukisan, bukan nota "OK" generik.
- Pendekatan pengukuran(cth., CMM untuk geometri, alat optik untuk profil) yang sesuai dengan ciri.
Rakan kongsi pembuatan yang kukuh juga akan memberitahu anda perkara yang boleh diukur secara realistik dan cara ketidakpastian pengukuran dikendalikan. Di sinilahShenzhen Honmor Precision Technology Co., Ltd.meletakkan dirinya sebagai pembekal praktikal, berfikiran pengeluaran: keupayaan bahan yang luas dan rutin pemeriksaan yang berdisiplin membantu mengurangkan risiko perolehan, terutamanya apabila bahagian mesti kekal konsisten merentas kumpulan dan program.
Petua perolehan:Minta pembekal anda mengenal pasti 3 "ciri risiko" teratas di pihak anda. Jika mereka tidak dapat menamakan mereka, mereka mungkin tidak memahami tujuan fungsi anda—atau mereka tidak melihat dengan teliti.
Masa utama dan pemacu kos yang anda boleh kawal
Cara terpantas untuk memecutBahagian Pemesinan CNCpenghantaran adalah untuk menghapuskan ketidakpastian dan mengurangkan kerja semula. Berikut ialah tuas yang anda kawal secara langsung:
- Disiplin semakan:membekukan lukisan sebelum memotong apabila boleh; perubahan himpunan dan bukannya kemas kini suapan titisan.
- Strategi toleransi:ketatkan hanya apa yang menjejaskan fungsi; longgarkan semua yang lain.
- Perkakasan standard:lebih suka benang standard dan bahan yang tersedia melainkan terdapat keperluan sebenar.
- Masa penamat:sahkan masa pendahuluan untuk anodizing/salutan awal; langkah-langkah ini boleh mendominasi jadual.
- Skop pemeriksaan:tentukan perkara yang memerlukan 100% semakan vs pensampelan supaya masa dihabiskan di tempat yang penting.
Semakan realiti kos
Dua bahagian yang "kelihatan serupa" boleh kos sangat berbeza jika seseorang memerlukan berbilang persediaan, poket dalam yang memerlukan alatan panjang, atau toleransi kedudukan yang ketat di seluruh muka. Jika sebut harga kembali lebih tinggi daripada jangkaan, tanya pembekal ciri yang memacu kos— kemudian tentukan sama ada ciri tersebut benar-benar memerlukan tahap kawalan tersebut.
Aliran kerja yang bersih daripada prototaip kepada pengeluaran
Pasukan yang konsisten berjaya denganBahagian Pemesinan CNCikut irama yang boleh diulang. Ia tidak rumit-hanya disengajakan.
- Sepak mula:Kongsi lukisan + model + nota aplikasi (persekitaran, beban, antara muka, jangkaan kosmetik).
- Maklum balas pembekal:Minta nota kebolehkilangan sebelum pemesinan bermula (titik panas toleransi, akses alat, risiko penamat).
- Artikel pertama:Sahkan borang/kesesuaian/fungsi dengan laporan terukur tentang ciri kritikal.
- Tanjakan terkawal:Letakkan sekumpulan kecil seterusnya; sahkan kebolehulangan dan pembungkusan sebelum penskalaan.
- Pengeluaran stabil:Kunci proses, tentukan pensampelan, dan pastikan kawalan semakan ketat.
Konsistensi kumpulan bukan nasib.Ia adalah persediaan piawai, semakan yang didokumenkan dan definisi "baik" yang dikongsi bersama. Semakin awal anda menyelaraskan definisi itu, semakin sedikit masa yang anda akan habiskan untuk mengejar masalah kemudian.
Senarai semak RFQ boleh anda salin
Gunakan senarai semak ini untuk mendapatkan petikan yang lebih bersih dan kurang soalan bolak-balik untukBahagian Pemesinan CNC. Salin-tampalkannya ke dalam e-mel RFQ atau borang penyumberan anda.
- Fail:Lukisan 2D (PDF) + model 3D (LANGKAH) + nombor semakan
- Kuantiti & jadual:jumlah prototaip, ramalan bulanan, tarikh penghantaran sasaran
- Bahan:gred/spec + mana-mana alternatif dibenarkan
- Ciri-ciri kritikal:datum, permukaan mengawan, corak lubang, padatan tekan, muka pengedap
- Benang:standard, kelas/kesesuaian, keperluan kedalaman, sisipan jika diperlukan
- Selesai:as-mesin / diletupkan / beranod / bersalut + tanda muka kosmetik
- Pemeriksaan:laporan artikel pertama, pelan persampelan, kaedah pengukuran untuk geometri utama
- Pembungkusan:perlindungan kosmetik, pemisahan bahagian, keperluan pelabelan
- Pematuhan:kebolehkesanan, sijil bahan, tanda lot jika diperlukan
- Nota:persekitaran aplikasi (suhu, kakisan, kitaran beban)
Soalan Lazim
Apakah toleransi yang perlu saya gunakan untuk Bahagian Pemesinan CNC jika saya tidak pasti?
Mulakan dengan mengetatkan hanya perkara yang menjejaskan pemasangan atau prestasi (tempat duduk galas, lubang mengawan, kedudukan sebenar pada corak lubang), dan memastikan dimensi tidak kritikal lebih terbuka. Jika anda tidak pasti, tandakan antara muka kritikal dan minta pembekal mencadangkan pelan toleransi. Ini mengelakkan membayar untuk ketepatan yang anda tidak mendapat manfaat.
Bagaimanakah saya boleh menghalang hasil kemasan permukaan "kelihatan berbeza daripada yang dijangkakan"?
Asingkan keperluan fungsian (Ra pada muka tertentu) daripada jangkaan kosmetik (sisi mana yang kelihatan, tanda alat boleh diterima). Jika penampilan penting, tentukan wajah kosmetik dan minta pembungkusan pelindung. Banyak masalah kosmetik berlaku selepas pemesinan.
Adakah saya memerlukan pemeriksaan artikel pertama untuk setiap pesanan?
Untuk bahagian baharu, lukisan yang disemak semula atau apa-apa yang dipadankan dengan komponen lain, pemeriksaan artikel pertama ialah lalai pintar. Setelah pengeluaran stabil dan prosesnya terbukti, anda boleh beralih kepada pelan pensampelan—terutama untuk ciri berisiko rendah.
Apakah maklumat yang mempercepatkan sebut harga untuk Bahagian Pemesinan CNC?
Sediakan lukisan dan model 3D, sasaran kuantiti/masa utama yang jelas, keperluan kemasan dan serlahkan ciri kritikal. Lebih kurang pembekal perlu mentafsir, lebih cepat dan lebih tepat sebut harga anda.
Bagaimanakah saya mengekalkan kualiti yang konsisten apabila saya menskalakan daripada prototaip kepada kelompok?
Kunci semakan, bersetuju dengan skop pemeriksaan untuk ciri utama dan sahkan pembungkusan sebelum penskalaan. Tanjakan terkawal (kelompok kecil selepas prototaip) biasanya menangkap isu kebolehulangan lebih awal—sebelum menjadi mahal.
Bersedia untuk mendapatkan Bahagian Pemesinan CNC dengan lebih sedikit kejutan?
Jika anda mahu pembekal yang melayan lukisan anda seperti pelan pembuatan—bukan permainan meneka—bekerjasamaShenzhen Honmor Precision Technology Co., Ltd.untuk menukar keperluan anda menjadi bahagian yang boleh dipercayai, daripada artikel pertama kepada pengeluaran yang stabil.
Hantar lukisan dan kuantiti sasaran anda hari ini danhubungi kamiuntuk mendapatkan petikan yang jelas, maklum balas praktikal, dan laluan pembuatan yang melindungi jadual anda.